Aynı Görünen Yedek Parça Soğukta Neden Sıkışabilir?
Oda sıcaklığında aynı ölçüleri taşıyan iki muhafaza, kullanımda çok farklı geçmeler oluşturabilir. Bir malzeme değişikliğini termal hareket, üretim toleransı ve desteklenen yedek parça için gereken kanıtlar boyunca izleyin.
Yazıyı PDF Olarak İndirPDF · 544 KB
Aynı ölçü yalnızca başlangıçtır
Sökülebilir kamera kartuşu atölyede muhafazasına rahatça girer. Yedek muhafaza aynı iç çapa ve cıvata düzenine sahiptir; ilk montaj başarılı görünür. Ancak muhafaza malzemesini değiştirmek soğuktaki geçmeyi de değiştirebilir. Çizim tanıdık görünürken davranış farklılaşmış olabilir.
Bu örnek, alt sistem sahipliğini incelemek için yararlıdır. Pratik kazanım; malzeme, geometri, eş parça, çalışma koşulları ve doğrulama dâhil tüm değişikliği araştırıp kontrol edebilmektir. Aynı kuruluş bu kararları yönetiyorsa yerli üretim iletişimi kısaltabilir. Ancak yalnızca üretim yeri, teknik yetkinliği veya uyumluluğu kanıtlamaz.
Hassas ölçüler bir referans sıcaklığı gerektirir. NIST’in 20 °C referansına ilişkin açıklaması temel sorunu gösterir: farklı malzemelerden üretilen eş parçalar farklı miktarlarda genleşir. Referans koşulunda geçerli bir boyutsal kontrol değerlidir; ancak çalışma sıcaklığında geçme testi değildir.
Çelik muhafaza içindeki çelik kartuşu düşünün. Tasarım ekibi, özgün iç çapı koruyarak alüminyum muhafaza öneriyor. Sonraki hesap, bu değişikliğin radyal boşluğa (iki yüzey arasında tek taraftaki mesafeye) etkisini soruyor. İlk etki açık kalsın diye conta ve sıkı geçme gerilmeleri hesaba katılmıyor.
Inventra S³; mekanik tasarım, termal analiz, üretim ve boyutsal kontrol yeteneklerini mühendislik sayfasında açıklar. Önerilen değişiklikte bu yetenekleri somut soruyla bağlayın: eş parça geometrisini kim değiştirebilir, analizi kim güncelleyebilir ve ortaya çıkan konfigürasyonu kim onaylayabilir? Talaşlı imalat yeteneği, gerçek gereksinimle ilişkilendirildiğinde anlamlı kanıta dönüşür.
Yedek parça yalnızca nominal ölçüleri değil, gerekli davranışı da korumalıdır.
Soğuk, geçme payının çoğunu tüketebilir
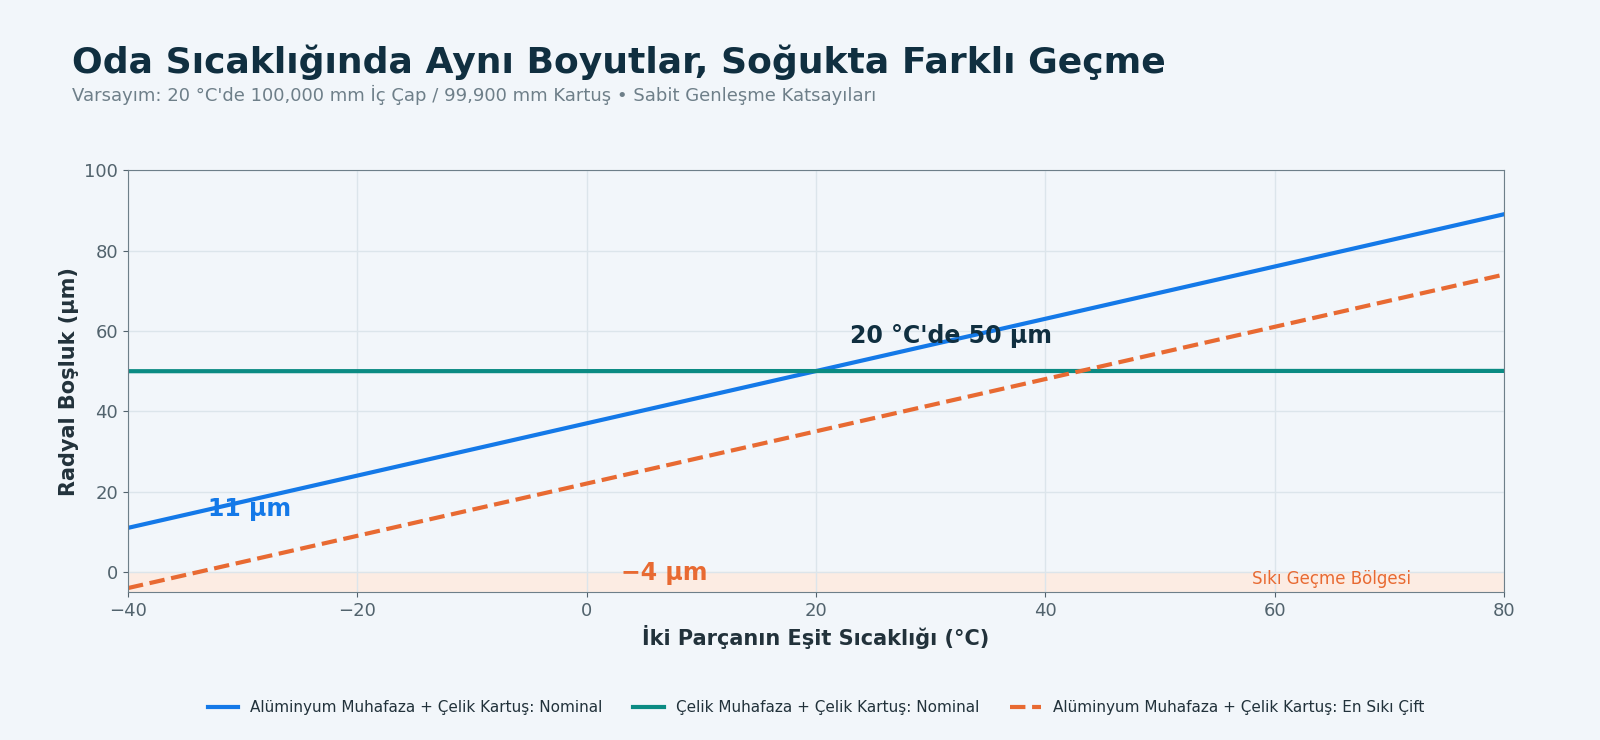
Her ikisi de 20 °C’de olmak üzere iç çapı 100,000 mm, kartuş çapını 99,900 mm varsayın. Çapsal boşluk 0,100 mm’dir; radyal boşluk bunun yarısıdır: 0,050 mm veya 50 mikrometre. Bir mikrometre, milimetrenin binde biridir.
OpenStax, ΔD = αDΔT doğrusal yaklaşımını; alüminyum için °C başına 25 × 10⁻⁶, demir veya çelik için °C başına 12 × 10⁻⁶ örnek genleşme katsayılarını verir. Bunlar eğitim değerleridir; seçilen alaşımın teknik özelliği değildir. Gerçek tasarım, tam malzeme ve sıcaklık aralığına uygun özellikleri kullanmalıdır.
İki parçayı da 20 °C’den −40 °C’ye, yani −60 °C kadar eşit biçimde soğutun. Alüminyum iç çap 99,850 mm, çelik kartuş 99,828072 mm olur. Farkı ikiye bölmek 0,010964 mm radyal boşluk bırakır: yaklaşık 11 mikrometre. Başlangıçtaki 50 mikrometrelik boşluğun yaklaşık %78’i kaybolmuştur.
Karşılaştırma için, iki parçada da varsayılan çelik katsayısı kullanılırsa soğuktaki radyal boşluk yaklaşık 49,964 mikrometre kalır. Eşit oransal büzülme bu küçük geçme payını neredeyse korur. Alüminyum muhafazada iki parçayı 80 °C’ye ısıtmak ise boşluğu yaklaşık 89 mikrometreye çıkarır.
Grafik; sabit katsayı, serbest genleşme ve eşit parça sıcaklığı kullanan birinci dereceden bir hesaptır. Değişikliğe duyarlılığı gösterir; takma kuvvetini öngörmez veya bir çalışma sıcaklığını onaylamaz. Üretim sınırlarıyla basit modelin dışarıda bıraktığı fiziksel koşullar yine değerlendirilmelidir.
Malzeme genleşmesindeki küçük fark, kullanılabilir boşluğa göre büyük olabilir.
En sıkı çift sonucu tersine çevirebilir
Nominal boşluk, izin verilen her çiftin boşluklu kalacağı anlamına gelmez. 20 °C’de her çap için ±0,015 mm üretim toleransı varsayın. En sıkı çift, en küçük iç çap ile en büyük kartuşu birleştirir.
| 20 °C’de İç Çap / Kartuş | 20 °C’de Radyal Boşluk | −40 °C’de Radyal Boşluk |
|---|---|---|
| Alüminyum / Çelik: Nominal | 50 µm | 11 µm |
| Alüminyum / Çelik: En Sıkı Çift | 35 µm | −4 µm |
| Çelik / Çelik: Nominal | 50 µm | 50 µm |
99,985 mm iç çap ile 99,915 mm kartuş, −40 °C’de yaklaşık −4 mikrometre verir. Negatif boşluk, serbestçe büzülen yüzeylerin üst üste geleceği anlamına gelir. Bu noktada temas ve deformasyon serbest genleşme varsayımının yerini alır: sıkışma olasıdır, ancak kuvvet hesaplanmamıştır.
Bu toleranslar boyutsal sınırlardır; standart sapma değildir. İstatistiksel kareler toplamının karekökü yöntemi, üretim dağılımlarına ilişkin kanıt gerektirir ve farklı bir soruyu yanıtlar. Burada izin verilen uç çift incelenmektedir.
Sıcak depodan çıkan kartuş, dışarıdaki muhafazadan daha sıcak olabilir; bu da eşit sıcaklık varsayımını geçersiz kılar. İki parçayı ayrı ayrı ölçün, sıcaklık gradyanlarını hesaba katın ve kendi sıcaklıklarıyla hesaplayın. Yüzey kalitesi, kaplama, dairesellik ve montaj kısıtlarını da değerlendirin; yalnızca çap yeterli değildir.
Eş parça çiftini olumsuz boyutsal ve termal koşullarda değerlendirin.
Değişikliği, etkilediği kanıtlarla birlikte onaylayın
Boşluk örneği somut bir bağımlılığı gösterir: muhafaza malzemesi termal hareketi, termal hareket geçmeyi; geçme ise sökme, takma ve hizalamayı değiştirebilir. Önceki kanıtlardan hangilerinin geçerliliğini koruduğuna karar vermeden önce bu zinciri izleyin. Parçanın satın alma bedeli veya yerlilik oranı, bu bağımlılığın önemini ölçmez.
Özgün oda sıcaklığı kontrol yöntemi, yeni iç çapı doğrulamak için yararlı kalabilir. Sonuç yine yeni parça için kaydedilmelidir. Önceki çelik-çelik soğuk geçme hesabı, alüminyum-çelik geçmeyi kanıtlamaz. Mekanik değişiklik test edilen arayüzü etkilemiyorsa daha önceki yazılım arayüzü testi geçerli kalabilir; tüm raporları birlikte atmak veya yeniden kullanmak yerine bu gerekçeyi belgeleyin.
NASA’nın konfigürasyon yönetimi kılavuzu, değiştirilebilirliği ve harici arayüzleri etkileyen değişiklikleri etkilemeyenlerden ayırır. Onaylanan ürünü güncel ve geçmiş kayıtlarıyla da ilişkilendirir. Yedek parça için bu yaklaşım yararlıdır: onaylı çizim, malzeme tanımı ve uyumluluk bilgisi, servis ekibinin gerçekten aldığı birimi tanımlamalıdır.
Bu örnekte inceleme üç bağlantılı çıktı üretebilir: gerekli sıcaklık ve tolerans aralığında güncellenmiş geçme değerlendirmesi, seçilen eş parçalar için montaj kanıtı ve uyumlu muhafaza ile kartuşları tanımlayan onaylı servis talimatı. Önerilen geometri gerekli boşluğu koruyamıyorsa tasarım kararı onaydan önce gelir: geçmeyi değiştirin, başka malzeme seçin veya gereksinimi mutabık kalınan süreçle değiştirin.
Prototip kararını desteklenen seçenekten ayırın. Hangi teslim edilen birimlerin yedek parçayı kullanabileceğini, hangi yedeklerin uyumlu kaldığını ve hangi kanıtın geçerli olduğunu belirtin. Alt sistem tasarımını kontrol etmek pratikte şunu kazandırır: küçük bir parça değişikliği, eksiksiz ve izlenebilir bir mühendislik kararına dönüşür.
Desteklenen bir yedek parça; değişen parçayı, uyumlu montajı ve güncellenen kanıtları birbirine bağlar.
Makalenin Tamamını PDF Olarak İndir İlgili İçerikler: Isıdan Sonra Geçti. Peki Isı Sırasında Çalıştı mı?